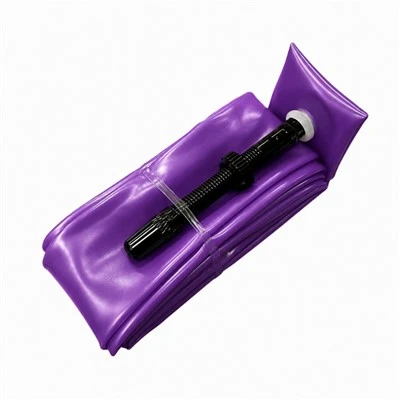
TPU সাইকেল ভিতরের টিউবএকটি ছোট খুচরা বাক্সে ঘূর্ণিত করা হলে এটি সহজ দেখায়, তবে একটি নির্ভরযোগ্য টিউব তৈরি করতে প্লাস্টিকের পাতলা রিং তৈরির চেয়ে অনেক বেশি প্রয়োজন। উপাদানের অবস্থা, প্রাচীরের সামঞ্জস্য, জয়েন্টের শক্তি, ভালভ সংযুক্তি এবং ফুটো নিয়ন্ত্রণ সবই টায়ারের ভিতরে সমাপ্ত টিউবটি কীভাবে কাজ করে তা প্রভাবিত করে।
সাইকেল ব্র্যান্ড এবং ডিস্ট্রিবিউটরদের জন্য, TPU অভ্যন্তরীণ টিউব উত্পাদন প্রক্রিয়া বোঝা সরবরাহকারীর তুলনাকে আরও অর্থবহ করে তোলে। একটি কম ইউনিটের দাম ব্যাচের সামঞ্জস্যতা, ভালভের নির্ভরযোগ্যতা বা একটি কারখানা কীভাবে ক্ষেত্রের অভিযোগের কারণ হতে পারে এমন পয়েন্টগুলিকে নিয়ন্ত্রণ করে সে সম্পর্কে খুব কমই বলে।
এই নির্দেশিকা টিপিইউ সাইকেল টিউব তৈরির প্রধান পর্যায়গুলি এবং একটি নমুনা অনুমোদন করার আগে বা প্রোডাকশন অর্ডার দেওয়ার আগে একজন OEM ক্রেতার যে প্রশ্নগুলি জিজ্ঞাসা করা উচিত তা ব্যাখ্যা করে৷

কেন একটি লাইটওয়েট টিউবের সাথে ম্যানুফ্যাকচারিং কন্ট্রোল বেশি গুরুত্বপূর্ণ
একটি TPU টিউব একটি তুলনামূলক আকারের একটি প্রচলিত বিউটাইল টিউবের তুলনায় অনেক কম উপাদান ব্যবহার করে। এটি একটি কমপ্যাক্ট প্যাকড ভলিউম এবং অনেক কম ওজন অফার করতে পারে এমন একটি কারণ। এর অর্থ হল ছোট উৎপাদন বৈচিত্রগুলি আরও গুরুত্বপূর্ণ হয়ে ওঠে।
একটি অমসৃণ অংশ যা একটি পুরু রাবার টিউবে কম লক্ষণীয় হতে পারে একটি হালকা TPU নির্মাণে একটি দুর্বল পয়েন্ট হয়ে উঠতে পারে। এটি একটি অসম্পূর্ণ জয়েন্ট, একটি খারাপভাবে প্রস্তুত ভালভ এলাকা বা প্রক্রিয়াকরণের সময় আটকে থাকা দূষণের ক্ষেত্রে প্রযোজ্য। লক্ষ্যটি কেবল "যতটা সম্ভব পাতলা" নয়, তবে একটি সংজ্ঞায়িত টায়ারের পরিসরের জন্য ওজন, স্থিতিস্থাপকতা, বায়ু ধারণ এবং স্থায়িত্বের মধ্যে একটি পুনরাবৃত্তিযোগ্য ভারসাম্য।
এক নজরে TPU অভ্যন্তরীণ টিউব উত্পাদন প্রক্রিয়া
সঠিক সরঞ্জাম এবং যোগদান পদ্ধতি টিউব নকশা এবং কারখানা দ্বারা পরিবর্তিত হতে পারে. যাইহোক, একটি সাধারণ উত্পাদন রুটে নিম্নলিখিত পর্যায়গুলি অন্তর্ভুক্ত থাকে:
- TPU রজন নির্বাচন এবং ইনকামিং উপাদান নিয়ন্ত্রণ
- কাঁচামাল শুকানো এবং প্রস্তুত করা
- টিউব বডির এক্সট্রুশন বা গঠন
- প্রাচীর-বেধ এবং মাত্রিক নিয়ন্ত্রণ
- টিউব যোগদান বা seam গঠন
- ভালভ প্রস্তুতি এবং সমাবেশ
- ছাঁটাই, কন্ডিশনার এবং পৃষ্ঠ পরিদর্শন
- মুদ্রাস্ফীতি, ফাঁস এবং চাপ-ধারণ চেক
- চূড়ান্ত আকার, ওজন এবং কারিগর পরিদর্শন
- রোলিং, লেবেলিং এবং OEM প্যাকেজিং
1. সঠিক TPU উপাদান নির্বাচন করা
TPU একটি সার্বজনীন সূত্রের পরিবর্তে থার্মোপ্লাস্টিক পলিউরেথেন উপকরণের একটি পরিবার। কঠোরতা, স্থিতিস্থাপকতা, টিয়ার আচরণ, হাইড্রোলাইসিস প্রতিরোধ, প্রক্রিয়াকরণ উইন্ডো, রঙ এবং এক্সট্রুশন, ছাঁচনির্মাণ বা ঢালাই পদ্ধতির সাথে সামঞ্জস্যের ক্ষেত্রে গ্রেডগুলি আলাদা হতে পারে।
সাইকেলের অভ্যন্তরীণ টিউবগুলির জন্য, উপাদানটি টায়ারের ভিতরে বারবার বিকৃতি সহ্য করার সময় একটি পাতলা, নমনীয় এবং বায়ুরোধী কাঠামো তৈরি করতে সক্ষম হতে হবে। সঠিক গ্রেডের জন্য পরিকল্পিত ভালভ সংযোগ এবং উত্পাদন পদ্ধতির সাথেও কাজ করতে হবে।
একটি OEM সরবরাহকারী একটি ক্রয় নথিতে উপাদান নামের চেয়ে বেশি নিয়ন্ত্রণ করা উচিত। ইনকামিং রজন চেকের মধ্যে সরবরাহকারীর শনাক্তকরণ, ব্যাচের তথ্য, চেহারা, প্যাকেজিং অবস্থা এবং উপাদান অনুমোদিত স্পেসিফিকেশনের সাথে মেলে তা নিশ্চিতকরণ অন্তর্ভুক্ত থাকতে পারে। রঙের মাস্টারব্যাচ বা কার্যকরী সংযোজনগুলি অবশ্যই নির্বাচিত TPU এর সাথে সামঞ্জস্যপূর্ণ হতে হবে।
উপাদান প্রতিস্থাপন নিয়ন্ত্রণ করা উচিত কারণ একটি পরিবর্তন প্রক্রিয়াকরণের স্থায়িত্ব, যৌথ শক্তি, বায়ু ধারণ বা নমনীয়তা পরিবর্তন করতে পারে। উপকরণের একটি অনুমোদিত বিল মূল নমুনার সাথে সারিবদ্ধ পুনরাবৃত্তি অর্ডার রাখতে সাহায্য করে।
2. রজন শুকানো এবং প্রস্তুত করা
টিপিইউ হাইগ্রোস্কোপিক, যার মানে দানাগুলি আশেপাশের বাতাস থেকে আর্দ্রতা শোষণ করতে পারে। এই কারণে, রজন স্টোরেজ এবং প্রাক-শুকানো উত্পাদন প্রক্রিয়ার গুরুত্বপূর্ণ অংশ।
যদি আর্দ্র উপাদান প্রক্রিয়াকরণ সরঞ্জামে প্রবেশ করে, তাহলে সমাপ্ত পৃষ্ঠ বুদবুদ, রেখা বা অন্যান্য ত্রুটি দেখাতে পারে। আর্দ্রতা গলে যাওয়াকে কম স্থিতিশীল করে তুলতে পারে এবং পাতলা অংশগুলির সামঞ্জস্য কমাতে পারে। প্রয়োজনীয় শুকানোর তাপমাত্রা, সময় এবং লক্ষ্য আর্দ্রতা স্তর TPU গ্রেড এবং উপাদান সরবরাহকারীর প্রক্রিয়াকরণ নির্দেশাবলীর উপর নির্ভর করে।
শুকানোর পরে, রজন মেশিনে পৌঁছানোর আগে অপ্রয়োজনীয় এক্সপোজার থেকে রক্ষা করা উচিত। খোলা ব্যাগ, অনাবৃত হপার এবং দুর্বলভাবে নিয়ন্ত্রিত ওয়ার্কশপের আর্দ্রতা প্রস্তুতির কাজের অংশটিকে পূর্বাবস্থায় ফিরিয়ে আনতে পারে।
এই পর্যায়টি একটি পণ্যের ফটোতে খুব কমই দেখা যায়, তবে এটি একটি স্পষ্ট লক্ষণ যে একটি TPU অভ্যন্তরীণ টিউব কারখানা উপাদানটিকে সাধারণ-উদ্দেশ্য প্লাস্টিকের মতো প্রক্রিয়াকরণের পরিবর্তে বুঝতে পারে।
3. TPU টিউব বডি গঠন
নির্মাণের উপর নির্ভর করে, TPU টিউব বডিগুলি এক্সট্রুশন, ব্লো-ফর্মিং বা অন্য নিয়ন্ত্রিত থার্মোপ্লাস্টিক প্রক্রিয়ার মাধ্যমে তৈরি করা যেতে পারে। একটি সাধারণ উদ্দেশ্য হল একটি ক্রমাগত পাতলা-প্রাচীরযুক্ত প্রোফাইল তৈরি করা যা পরে প্রয়োজনীয় টিউব আকারে গঠন করা যেতে পারে।
মাত্রা শুধুমাত্র চাকার ব্যাস দ্বারা নির্বাচিত হয় না. টায়ারের প্রস্থ, উদ্দিষ্ট মুদ্রাস্ফীতির পরিসর, লক্ষ্য পণ্যের ওজন এবং ইনস্টলেশন মার্জিনও নির্মাণকে প্রভাবিত করে। একটি 700×18–28C রোড টিউব এবং একটি 29×2.4-2.8 MTB টিউব একই প্রোফাইলের স্কেল সংস্করণ হওয়া উচিত নয়।
এই কারণেই একটি গুরুতর OEM প্রকল্প একটি পরিষ্কার মডেল স্পেসিফিকেশন দিয়ে শুরু হয়। টায়ারের আকার, ETRTO পরিসর, ভালভের ধরন, ভালভের দৈর্ঘ্য, লক্ষ্য ওজন এবং প্রত্যাশিত ব্যবহার উত্পাদন টুলিং এবং প্রক্রিয়া সেটিংস চূড়ান্ত হওয়ার আগে নিশ্চিত করা উচিত।
4. প্রাচীর বেধ এবং মাত্রা নিয়ন্ত্রণ
প্রাচীর অভিন্নতা লাইটওয়েট সাইকেল টিউব উত্পাদন সবচেয়ে গুরুত্বপূর্ণ পরিবর্তনশীল এক. যদি একটি এলাকা খুব পাতলা হয়, এটি ইনস্টলেশন বা মুদ্রাস্ফীতির সময় আরও ঝুঁকিপূর্ণ হতে পারে। যদি অন্য একটি এলাকা অপ্রয়োজনীয়ভাবে পুরু হয়, ওজন এবং প্যাকড আকার একটি স্পষ্ট কর্মক্ষমতা সুবিধা ছাড়া বৃদ্ধি.
নির্মাতারা সামঞ্জস্য নিরীক্ষণের জন্য ইন-প্রসেস পরিমাপ, নমুনা কাটা, ওজন তুলনা এবং মাত্রিক চেক ব্যবহার করতে পারে। উপযুক্ত পদ্ধতি উত্পাদন সেটআপ এবং অনুমোদিত পরিদর্শন পরিকল্পনার উপর নির্ভর করে।
ক্রেতাদের একটি একক নমুনা ওজন অতিক্রম করা উচিত. পরিধির চারপাশে ভিন্নভাবে উপাদান বিতরণ করার সময় দুটি টিউব একই মোট ওজন দেখাতে পারে। স্থিতিশীল প্রক্রিয়া নিয়ন্ত্রণ তাই এক হাতে নির্বাচিত নমুনাতে একটি আকর্ষণীয় সংখ্যা আঘাত করার চেয়ে বেশি মূল্যবান।
ভর উৎপাদনের জন্য, স্পেসিফিকেশন একটি বাস্তবসম্মত সহনশীলতা সংজ্ঞায়িত করা উচিত যা একটি অর্থপূর্ণ প্রক্রিয়া পরিবর্তন সনাক্ত করার জন্য যথেষ্ট কঠোর।
5. একটি শক্তিশালী, সামঞ্জস্যপূর্ণ জয়েন্ট তৈরি করা
টিউব বডি একটি অবিচ্ছিন্ন বায়ু চেম্বারে বন্ধ করা আবশ্যক। নকশার উপর নির্ভর করে, এর সাথে তাপীয় ঢালাই বা নির্দিষ্ট TPU নির্মাণের জন্য তৈরি অন্য যোগদান প্রযুক্তি জড়িত থাকতে পারে।
যৌথ এলাকায় পৃষ্ঠের অবস্থা, প্রান্তিককরণ, তাপ, চাপ এবং প্রক্রিয়াকরণের সময় সাবধানে নিয়ন্ত্রণ প্রয়োজন। খুব কম শক্তির ফলে অসম্পূর্ণ বন্ধন হতে পারে। খুব বেশি আশেপাশের পাতলা উপাদানকে বিকৃত বা দুর্বল করতে পারে। দূষণ, বলিরেখা বা অসম ওভারল্যাপও লুকানো ফুটো পথ তৈরি করতে পারে।
একটি দৃশ্যত ঝরঝরে জয়েন্ট সহায়ক, কিন্তু একা চেহারা যথেষ্ট নয়। সংযোগটি বায়ুরোধী এবং যান্ত্রিকভাবে স্থিতিশীল থাকা উচিত যখন টিউবটি টায়ারের ভিতরে প্রসারিত হয়। প্রক্রিয়া সেটিংস নথিভুক্ত করা উচিত, এবং যৌথ গুণমান শুধুমাত্র সম্পূর্ণ অর্ডার শেষ হওয়ার পরে উৎপাদনের সময় পরীক্ষা করা উচিত।
প্রতিটি কারখানা একই যোগদান পদ্ধতি ব্যবহার করে না। এটি অনুমোদিত উপাদানের জন্য উপযুক্ত কিনা এবং উত্পাদন ব্যাচ জুড়ে পুনরাবৃত্তি করা যেতে পারে কিনা তা গুরুত্বপূর্ণ।
6. প্রস্তুতি এবং ভালভ সংযুক্ত করা
ভালভ এলাকা টিপিইউ অভ্যন্তরীণ টিউবের সবচেয়ে প্রযুক্তিগতভাবে সংবেদনশীল অংশগুলির মধ্যে একটি। এটি একটি অপেক্ষাকৃত অনমনীয় উপাদানকে একটি পাতলা, অত্যন্ত নমনীয় টিউব বডির সাথে সংযুক্ত করে এবং এটি ইনস্টলেশন, স্ফীতি, রাইডিং এবং স্টোরেজের মাধ্যমে বায়ুরোধী থাকতে হবে।
ভালভ সমাবেশে ভালভের ভিত্তি প্রস্তুত করা, এটিকে সঠিকভাবে অবস্থান করা, টিউবের সাথে বন্ধন বা ঢালাই করা এবং ভালভ এবং পার্শ্ববর্তী TPU-এর মধ্যে স্থানান্তর পরীক্ষা করা অন্তর্ভুক্ত থাকতে পারে। ভালভ বেস ধারালো প্রান্ত বা অত্যধিক কঠোরতা ছাড়াই সমতল বসতে হবে যা চাপকে কেন্দ্রীভূত করতে পারে।
সঠিক ভালভ স্পেসিফিকেশন বাজার এবং চাকা সেটআপের উপরও নির্ভর করে। TUBENOX মডেলগুলি টিউব মডেলের উপর নির্ভর করে প্রেস্টা ভালভ বিকল্প যেমন 45, 48, 65 বা 85 মিমি দিয়ে তৈরি করা যেতে পারে, যখন নির্বাচিত BMX অ্যাপ্লিকেশনগুলি একটি 45 মিমি শ্রেডার ভালভ ব্যবহার করতে পারে। ডিপ-সেকশনের রোড রিমগুলিতে সাধারণত অগভীর রিমের চেয়ে দীর্ঘ উন্মুক্ত ভালভের প্রয়োজন হয়।
OEM আদেশের জন্য, ভালভ উপাদান, রঙ, অপসারণযোগ্য বা স্থির মূল নকশা, ক্যাপ শৈলী এবং ব্র্যান্ডিং বিশদ নমুনা বিকাশের সময় নিশ্চিত করা উচিত। যেকোন ভালভ পরিবর্তনকে শুধুমাত্র একটি প্রসাধনী নয়, একটি কার্যকরী পরিবর্তন হিসাবে মূল্যায়ন করা উচিত।
7. ট্রিমিং, কন্ডিশনিং এবং ওয়ার্কম্যানশিপ পরিদর্শন
প্রধান গঠন এবং সমাবেশের ক্রিয়াকলাপগুলির পরে, টিউবটি ছাঁটাই করা হয় এবং দৃশ্যমান ত্রুটিগুলির জন্য পরীক্ষা করা হয়। পরিদর্শকরা অনিয়মিত প্রান্ত, পৃষ্ঠের দূষণ, ক্রিজ, বুদবুদ, দুর্বল জয়েন্টগুলি, ভালভের ভুল বিন্যাস এবং পরিচালনার সময় ক্ষতির সন্ধান করেন।
কাজের মান অনুমোদিত নমুনা বা ত্রুটিপূর্ণ ফটোগ্রাফ দ্বারা সমর্থিত হওয়া উচিত। বেশ কিছু পরিদর্শক বা প্রোডাকশন লাইন জড়িত থাকলে "ভাল চেহারা"-এর মতো বর্ণনা খুবই বিষয়ভিত্তিক। পরিষ্কার গ্রহণযোগ্যতা মানদণ্ড কারখানাটিকে একটি ত্রুটি থেকে একটি ক্ষতিকারক চাক্ষুষ বৈচিত্র আলাদা করতে সাহায্য করে যা কার্যকারিতাকে প্রভাবিত করতে পারে।
8. লিক টেস্টিং এবং প্রেসার-রিটেনশন চেক
লিক কন্ট্রোল টিপিইউ টিউব মান নিয়ন্ত্রণের অন্যতম গুরুত্বপূর্ণ অংশ। পরীক্ষার মধ্যে নিয়ন্ত্রিত মুদ্রাস্ফীতি, একটি নির্দিষ্ট সময়ের মধ্যে পর্যবেক্ষণ, চাপ-ক্ষতির তুলনা, নির্বাচিত পর্যায়ে জল পরীক্ষা বা সরঞ্জাম-ভিত্তিক ফুটো সনাক্তকরণ অন্তর্ভুক্ত থাকতে পারে। পরিদর্শন পদ্ধতি এবং নমুনা স্তর পণ্য, অর্ডার আকার এবং ক্রেতার প্রয়োজনীয়তা মেলে উচিত.
ভালভ সংযোগ এবং টিউব জয়েন্ট বিশেষ মনোযোগের দাবি রাখে কারণ যেকোন মাল্টি-পার্ট এয়ার চেম্বারে এগুলি সাধারণ ঝুঁকির পয়েন্ট। যাইহোক, পুরো টিউব বডি পিনহোল বা ক্ষতির জন্যও পরীক্ষা করা আবশ্যক।
একটি তাত্ক্ষণিক মুদ্রাস্ফীতি পরীক্ষা এবং দীর্ঘ চাপ-ধারণ পরীক্ষা বিভিন্ন প্রশ্নের উত্তর দেয়। একটি টিউব মুদ্রাস্ফীতির পরে সরাসরি স্বাভাবিক প্রদর্শিত হতে পারে কিন্তু তবুও ধীরে ধীরে বাতাস হারাতে পারে। এই কারণে, একটি OEM গুণমান পরিকল্পনা পরীক্ষার চাপ, ধরে রাখার সময়, গ্রহণযোগ্য চাপ পরিবর্তন এবং ব্যর্থতা পাওয়া গেলে পদক্ষেপ নেওয়া উচিত।
একা এলোমেলো পরিদর্শন স্থিতিশীল উত্পাদনের জন্য একটি বিকল্প নয়। লিক-পরীক্ষার ফলাফলগুলি প্রক্রিয়া প্রতিক্রিয়া হিসাবেও ব্যবহার করা উচিত। যদি ব্যর্থতা ভালভ বা জয়েন্টে ক্লাস্টার হতে শুরু করে, আরও ইউনিট প্যাক করার আগে উত্পাদন পর্যালোচনা করা উচিত।
9. চূড়ান্ত আকার, ওজন এবং কার্যকরী পরিদর্শন
প্যাকেজিংয়ের আগে, সমাপ্ত টিউবগুলি অনুমোদিত পণ্যের স্পেসিফিকেশনের বিরুদ্ধে পরীক্ষা করা যেতে পারে। সাধারণ পরিদর্শন আইটেম অন্তর্ভুক্ত:
- সামঞ্জস্যপূর্ণ টায়ার এবং ETRTO পরিসীমা
- টিউবের পরিধি এবং মূল মাত্রা
- ওজন এবং সহনশীলতা সমাপ্ত
- ভালভের ধরন, দৈর্ঘ্য এবং প্রান্তিককরণ
- পৃষ্ঠ এবং যৌথ কারিগর
- মুদ্রাস্ফীতি এবং চাপ ধরে রাখা
- লোগো, লেবেল এবং রঙের নির্ভুলতা
- প্যাকেজিং পরিমাণ এবং বারকোড তথ্য
একটি মাল্টি-মডেল অর্ডারের জন্য, বিচ্ছেদ এবং সনাক্তকরণ বিশেষভাবে গুরুত্বপূর্ণ। একটি 65 মিমি এবং একটি 85 মিমি প্রেস্টা ভালভ টিউব রোলিং করার পরে একই রকম দেখাতে পারে, যখন বিভিন্ন রিমের গভীরতা পরিবেশন করা হয়। মডেল কোড, অভ্যন্তরীণ লেবেল এবং শক্ত কাগজের চিহ্নগুলি পরে গুদাম এবং গ্রাহক-পরিষেবা সমস্যাগুলি প্রতিরোধ করতে সহায়তা করে।
পুনরাবৃত্তি আদেশের জন্য গোল্ডেন নমুনা রাখা উচিত. যখন রঙ, ঘূর্ণায়মান পদ্ধতি, ভালভের উপস্থিতি বা প্যাকেজিং বিন্যাস একটি স্প্রেডশীট দ্বারা সম্পূর্ণরূপে বর্ণনা করা যায় না তখন তারা একটি প্রকৃত রেফারেন্স প্রদান করে।
10. ঘূর্ণায়মান এবং OEM প্যাকেজিং
TPU টিউবগুলি আংশিকভাবে মূল্যবান কারণ তারা একটি ছোট আয়তনে প্যাক করে। চূড়ান্ত ঘূর্ণায়মান পদ্ধতিটি ভালভ এলাকা রক্ষা করা উচিত এবং টিউবের শরীরে ধারালো ভাঁজ বা অপ্রয়োজনীয় চাপ এড়াতে হবে।

OEM প্যাকেজিং একটি কাস্টম খুচরা বক্স, ই-কমার্স প্যাকেজিং বা বাল্ক প্যাকিং অন্তর্ভুক্ত করতে পারে। উত্পাদনের আগে, ক্রেতাকে বাক্সের মাত্রা, আর্টওয়ার্ক, বারকোড, ভাষা, সতর্কতা, ইনস্টলেশন নির্দেশাবলী, মডেল সনাক্তকরণ এবং শক্ত কাগজের পরিমাণ নিশ্চিত করতে হবে।
প্যাকেজিংও মান নিয়ন্ত্রণের অংশ। একটি সঠিকভাবে তৈরি টিউব এখনও অভিযোগ তৈরি করতে পারে যদি বক্সটি ভুল টায়ারের আকার বা ভালভের দৈর্ঘ্য তালিকাভুক্ত করে। ব্যক্তিগত-লেবেল প্রকল্পগুলির জন্য, TUBENOX পণ্য এবং প্যাকেজিং তথ্য একসাথে পর্যালোচনা করে যাতে ফিজিক্যাল টিউব, লেবেল এবং বাইরের শক্ত কাগজ একই মডেলের ডেটা ব্যবহার করে।
সরবরাহকারীকে অনুমোদন করার আগে OEM ক্রেতাদের কী পরীক্ষা করা উচিত
ফ্যাক্টরি আলোচনা আরও ফলপ্রসূ হয় যখন ক্রেতারা পণ্যটি "উচ্চ মানের" বলে জেনেরিক দাবি করার চেয়ে প্রক্রিয়া-ভিত্তিক প্রশ্ন জিজ্ঞাসা করে। দরকারী প্রশ্ন অন্তর্ভুক্ত:
- এই মডেলের জন্য কোন TPU গ্রেড অনুমোদিত, এবং কিভাবে উপাদান প্রতিস্থাপন নিয়ন্ত্রণ করা হয়?
- প্রক্রিয়াকরণের আগে কীভাবে রজন শুকানো এবং সুরক্ষিত করা হয়?
- কিভাবে প্রাচীর সামঞ্জস্য এবং সমাপ্ত ওজন নিরীক্ষণ করা হয়?
- টিউব বডির জন্য কোন যোগদান পদ্ধতি ব্যবহার করা হয়?
- কিভাবে ভালভ সংযোগ পরিদর্শন করা হয়?
- কি ফাঁস বা চাপ-ধারণ পরীক্ষা সঞ্চালিত হয়?
- স্বাক্ষরিত স্পেসিফিকেশনে কোন সহনশীলতা প্রদর্শিত হবে?
- কিভাবে উত্পাদন ব্যাচ এবং প্যাকেজিং সংস্করণ চিহ্নিত করা হয়?
- একটি প্রাক-উৎপাদন নমুনা ব্যাপক উত্পাদন আগে অনুমোদিত হয়?
- পরিদর্শন বারবার ত্রুটি খুঁজে পেলে কী ঘটে?
উত্তরগুলির গোপনীয় সেটিংস প্রকাশ করার প্রয়োজন নেই৷ তাদের দেখাতে হবে যে সরবরাহকারীর একটি সংজ্ঞায়িত প্রক্রিয়া, পরিমাপযোগ্য মান এবং সমস্যাগুলি সনাক্ত করার একটি উপায় রয়েছে।
TUBENOX OEM এবং ব্যক্তিগত-লেবেল উন্নয়ন
TUBENOX সাইকেল ব্র্যান্ড, পরিবেশক, পাইকারী বিক্রেতা এবং খুচরা বিক্রেতাদের জন্য TPU অভ্যন্তরীণ টিউব সমাধান তৈরি করে। উপলব্ধ পরিসীমা মডেল-নির্দিষ্ট টায়ার রেঞ্জ, ভালভ বিকল্প এবং লক্ষ্য ওজন সহ রাস্তা, নুড়ি, MTB এবং BMX অ্যাপ্লিকেশনগুলিকে কভার করে।
একটি OEM প্রকল্প সাধারণত উদ্দিষ্ট বাজার এবং চাকা সেটআপ দিয়ে শুরু হয়। সেখান থেকে, পণ্যের স্পেসিফিকেশন টিউবের আকার, ভালভের ধরন এবং দৈর্ঘ্য, রঙ, ওজন সহনশীলতা, লোগো পদ্ধতি, খুচরা বাক্স এবং শিপিং শক্ত কাগজ নির্ধারণ করতে পারে। নমুনাগুলি উত্পাদন আদেশের আগে ফিট, মুদ্রাস্ফীতি আচরণ, চেহারা এবং প্যাকেজিং নিশ্চিত করতে ব্যবহৃত হয়।
একটি সম্পূর্ণ পণ্য লাইন তৈরির ক্রেতাদের জন্য, মডেল জুড়ে ধারাবাহিকতা একটি টিউবের কর্মক্ষমতার মতোই গুরুত্বপূর্ণ। ভাগ করা প্যাকেজিং নিয়ম, মডেলের নামকরণ এবং পরিদর্শন রেকর্ডগুলি মিশ্র স্পেসিফিকেশনগুলির ঝুঁকি হ্রাস করার সাথে সাথে ভবিষ্যতের পুনর্বিন্যাসগুলি পরিচালনা করা সহজ করে তুলতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
1. সমস্ত TPU ভিতরের টিউব কি একই প্রক্রিয়ায় তৈরি?
না। গঠন, যোগদান এবং ভালভ-সংযুক্তি পদ্ধতি প্রস্তুতকারক এবং টিউব ডিজাইন অনুসারে পরিবর্তিত হতে পারে। বিচ্ছিন্নভাবে একটি প্রযুক্তিগত শব্দের তুলনা করার পরিবর্তে ক্রেতাদের সম্পূর্ণ প্রক্রিয়া এবং উত্পাদনের ধারাবাহিকতা মূল্যায়ন করা উচিত।
2. কেন উৎপাদনের আগে TPU রজন শুকাতে হবে?
টিপিইউ দানা বাতাস থেকে আর্দ্রতা শোষণ করে। অতিরিক্ত আর্দ্রতা বুদবুদ, রেখা এবং অস্থির প্রক্রিয়াকরণ তৈরি করতে পারে, বিশেষ করে পাতলা দেয়ালযুক্ত পণ্যগুলিতে। শুকানোর অবস্থার নির্বাচিত উপাদান গ্রেড প্রয়োজনীয়তা অনুসরণ করা উচিত।
3. টিপিইউ সাইকেল টিউবের সবচেয়ে গুরুত্বপূর্ণ ক্ষেত্র কোনটি?
ভালভ সংযোগ এবং টিউব জয়েন্টে ঘনিষ্ঠ মনোযোগ প্রয়োজন, তবে পুরো টিউব জুড়ে প্রাচীরের সামঞ্জস্য সমানভাবে গুরুত্বপূর্ণ। একটি নির্ভরযোগ্য পণ্য একসাথে কাজ করার তিনটি ক্ষেত্রের উপর নির্ভর করে।
4. কিভাবে TPU ভিতরের টিউব ফুটো জন্য পরীক্ষা করা হয়?
কারখানাগুলি নিয়ন্ত্রিত মুদ্রাস্ফীতি, হোল্ডিং টেস্ট, জল পরীক্ষা বা সরঞ্জাম-ভিত্তিক সনাক্তকরণ ব্যবহার করতে পারে। অনুমোদিত মান পরিকল্পনা পদ্ধতি, চাপ, সময়কাল, নমুনা স্তর এবং গ্রহণযোগ্যতা মানদণ্ড উল্লেখ করা উচিত।
5. প্রতি টায়ার প্রস্থের জন্য একটি TPU টিউব নির্মাণ ব্যবহার করা যেতে পারে?
নং। রাস্তা, নুড়ি, MTB এবং BMX টায়ারগুলি টিউবের মাত্রা, সম্প্রসারণ এবং উপাদান বিতরণের জন্য বিভিন্ন চাহিদা রাখে। প্রতিটি মডেল একটি সংজ্ঞায়িত টায়ার বা ETRTO পরিসরের জন্য তৈরি করা উচিত।
6. OEM প্রকল্পের জন্য কোন ভালভ দৈর্ঘ্য উপলব্ধ?
ভালভ বিকল্পগুলি টিউব মডেলের উপর নির্ভর করে। TUBENOX প্রেস্টা ভালভ দৈর্ঘ্যকে সমর্থন করতে পারে যেমন 45, 48, 65 এবং 85 মিমি নির্বাচিত মডেলের জন্য, সেইসাথে নির্দিষ্ট BMX অ্যাপ্লিকেশনের জন্য একটি 45 মিমি শ্রেডার বিকল্প।
7. টিউব রঙ, লোগো এবং প্যাকেজিং কাস্টমাইজ করা যাবে?
হ্যাঁ। রঙ, ব্র্যান্ডিং, খুচরা বক্স ডিজাইন এবং শক্ত কাগজের তথ্য ব্যক্তিগত-লেবেল অর্ডারের জন্য তৈরি করা যেতে পারে, নির্বাচিত উপাদান, উৎপাদন সম্ভাব্যতা এবং অর্ডারের পরিমাণ সাপেক্ষে।
8. একটি ব্র্যান্ড ব্যাপক উত্পাদন আগে নমুনা অনুমোদন করা উচিত?
হ্যাঁ। একটি স্বাক্ষরিত নমুনা এবং স্পেসিফিকেশন উভয় পক্ষকে পণ্য, ভালভ, ওজন সহনশীলতা, চেহারা এবং প্যাকেজিংয়ের জন্য একটি স্পষ্ট রেফারেন্স দেয়। অনুমোদনের পরে যে কোনও পরিবর্তন উত্পাদন শুরু হওয়ার আগে নথিভুক্ত করা উচিত।
আরও নির্ভরযোগ্য TPU ইনার টিউব প্রোগ্রাম তৈরি করুন
সেরা TPU ভিতরের টিউব শুধুমাত্র ওজন দ্বারা সংজ্ঞায়িত করা হয় না. এটি উপযুক্ত উপাদান, নিয়ন্ত্রিত প্রক্রিয়াকরণ, নিরাপদ ভালভ সমাবেশ, পুনরাবৃত্তিযোগ্য লিক পরীক্ষা এবং সঠিক মডেল সনাক্তকরণের ফলাফল।
আপনি যদি একটি রাস্তা, নুড়ি, MTB বা BMX টিউব পরিসর তৈরি করেন, TUBENOX প্রয়োজনীয় মাপ, ভালভ, লক্ষ্য ওজন এবং ব্যক্তিগত-লেবেল প্যাকেজিং পর্যালোচনা করতে সাহায্য করতে পারে। নমুনা এবং একটি OEM উত্পাদন পরিকল্পনা নিয়ে আলোচনা করতে আপনার পণ্য তালিকা বা লক্ষ্য বাজারের সাথে আমাদের সাথে যোগাযোগ করুন।
TUBENOX-এর সাথে যোগাযোগ করুনOEM TPU অভ্যন্তরীণ টিউব উন্নয়ন, পাইকারি মূল্য এবং ব্যক্তিগত-লেবেল প্যাকেজিং জন্য.